薄壁合金钢管热处理加工 核心工艺与品质控制关键
在金属加工领域,热处理是决定钢管性能品质的核心工序,尤其是薄壁合金金属热处理加工,因其壁厚薄、比表面积大、导热敏感性强,对工艺控制提出了极高要求。稍有不慎,便会导致变形、脱碳、性能不均等缺陷。本文将从薄壁合金钢管的热处理特点出发,系统分析其关键工艺环节与品质控制要点。
一、薄壁合金钢管的热处理特殊性
薄壁合金钢管通常指壁厚在0.5~3.0mm之间的无缝或焊接合金管,广泛应用于航空航天、精密液压、汽车传动、核电换热等领域。与常规厚壁管相比,其热处理具有以下突出特点:
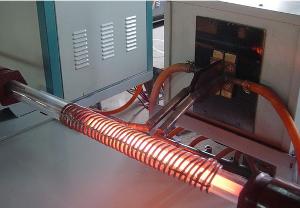
- 加热与冷却速度快:由于壁薄,热容量小,在同等加热条件下,管材升温迅速。这一方面可缩短工艺周期,另一方面也意味着炉温均匀性、控温精度必须极高,否则极易产生过热或欠热。
- 变形倾向大:薄壁结构刚性差,在高温下屈服强度急剧下降,若装炉方式不当、支撑间距过大或冷却不均,都会引起弯曲、椭圆、局部凹凸等变形。
- 脱碳与氧化敏感:比表面积大,与炉内气氛接触充分,若保护气氛控制不当,表面脱碳层深度可能超过壁厚的10%,严重削弱疲劳性能与耐蚀性。
- 组织均匀性难保证:合金元素在薄壁中扩散距离短,但对温度梯度更为敏感,淬火冷却时易出现局部马氏体与贝氏体混合,导致硬度与韧性不均。
二、核心热处理工艺解析
针对薄壁合金钢管,常见的热处理工艺包括退火、正火、淬火+回火(调质)、固溶+时效等。不同工艺的关键控制点各有侧重。
- 退火与正火:主要用于消除加工硬化、细化晶粒、为后续冷拔或切削做准备。对薄壁管而言,应优先采用保护气氛连续炉或真空炉,避免氧化脱碳。退火温度一般控制在Ac3以上30~50℃,保温时间按壁厚计算(通常1~2min/mm),但须结合装炉量修正。冷却方式宜采用炉冷或控制冷速,防止因冷速过快产生硬脆组织。
- 淬火+回火(调质):这是获得高强度与良好韧性匹配的关键工艺。薄壁管淬火加热时,应确保炉温均匀性≤±5℃,并采用分段预热(如500℃、800℃两段)以减少热应力。淬火冷却介质选择至关重要:对于合金含量较高的薄壁管,推荐使用聚合物淬火液或高压气淬,避免水淬引起剧烈变形与开裂。回火温度根据目标硬度确定,保温时间应充分但不宜过长,以防晶粒粗化。
- 固溶+时效:适用于奥氏体不锈钢、镍基合金等薄壁管。固溶温度通常为1050~1150℃,需快速冷却(水淬或强制风冷)以抑制碳化物析出。时效处理温度则依合金种类而定,如Inconel 718为720℃+620℃双级时效。整个过程中,必须严格控制炉内露点与氧含量,防止表面形成氧化皮或贫铬层。
- 真空热处理:对于高端薄壁合金管,真空热处理是首选。其优势在于无氧化、无脱碳、变形小、表面光洁。但需注意真空下合金元素蒸发问题(如Cr、Mn),应合理选择真空度与分压控制。真空炉冷却速度有限,对淬透性差的合金需辅以高压气淬或油淬系统。
三、品质控制与常见缺陷对策
薄壁合金钢管热处理品质控制的核心在于“均匀性”与“一致性”。具体措施包括:
- 装炉方式优化:采用专用夹具、立式悬挂或卧式支承,避免管材之间相互挤压。对于细长管,应设置多点支撑,防止高温蠕变弯曲。
- 气氛精确控制:定期检测保护气氛的碳势、氧含量与露点,确保符合工艺要求。脱碳层深度应作为出厂检验项目,一般不超过壁厚的5%。
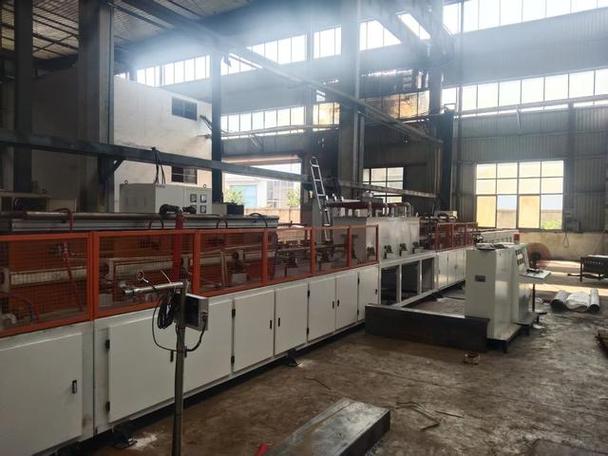
- 冷却均匀性保障:通过计算流体动力学(CFD)模拟优化喷嘴布局与流量,使管材周向与轴向冷速偏差≤10%。对于批量化生产,建议采用连续式淬火机床。
- 变形校正与检测:热处理后若出现轻微变形,可采用压力校直或精密定径,但需注意校直后的残余应力。最终产品应进行超声、涡流或X射线检测,确保无裂纹、折叠等缺陷。
- 工艺记录与追溯:每批次管材应记录加热温度、保温时间、冷却速率、气氛参数等,实现全流程可追溯,便于质量分析与持续改进。
四、发展趋势与展望
随着制造业向轻量化、高强化方向发展,薄壁合金钢管热处理正朝着智能化、绿色化、精密化演进。例如,基于物联网的炉温实时监控与自适应控制,可动态调整工艺参数以适应不同炉批;低压渗碳与等离子热处理技术,能在降低能耗的同时减少变形;而数值模拟与机器学习结合,正逐步实现热处理变形的预测与补偿。
薄壁合金金属热处理加工是一项系统性工程,涉及材料学、传热学、流体力学与自动控制等多学科交叉。只有从工艺设计、设备选型、操作规范到检测反馈全链条严格把控,才能稳定生产出高性能、高精度的薄壁合金钢管,满足高端装备的严苛需求。
如若转载,请注明出处:http://www.dtheattreatment.com/product/24.html
更新时间:2026-10-15 13:59:42